
•Έννοια:
Σύμφωνα με τις απαιτήσεις σχεδίου, IE καθορίζει το κατάλληλο και ακριβές μήκος καλωδίων που μπορεί να χρησιμοποιηθεί για την κατασκευή λουρί καλωδίων. Το μήκος του βρόχου που εμφανίζεται στο γενικό σχέδιο της δέσμης καλωδίων είναι το θεωρητικό μήκος των δύο άκρων του βρόχου. Το θεωρητικό μήκος είναι η αθροιστική τιμή του μήκους του κλάδου μεταξύ των πλαστικών μερών που εμφανίζονται στην εικόνα. Το θεωρητικό μήκος είναι συχνά μικρότερο από το πραγματικό απαιτούμενο μήκος, επειδή στη διαδικασία επεξεργασίας, είναι απαραίτητο να εξεταστεί το αντίστοιχο μέγεθος του σύρματος και του πλαστικού μέρους, το σφάλμα επεξεργασίας και η συσσωρευμένη ανοχή. Ως εκ τούτου, πριν από την πραγματοποίηση της διαδικασίας εφαπτομένης, ο καθορισμός του μήκους σύρμα είναι το πρώτο έργο του IE.
• Σκοπός του μήκους σύρματος:
1. Για την παραγωγή συσχάς καλωδίων, η πρώτη διαδικασία της παραγωγής συσχάς καλωδίων είναι κοπή καλωδίων. Η τέμνουσα μηχανή καλωδίων πρέπει να κόψει το μήκος καλωδίων που απαιτείται για την τελική συνέλευση σύμφωνα με το μήκος καλωδίων που παρέχεται από IE. Εάν το μήκος του σύρματος δεν είναι κατάλληλο, το τελικό συγκρότημα δεν θα είναι σε θέση να παράγει. Εάν το μήκος του σύρματος δεν είναι αρκετό, το ακροδέκτη δεν μπορεί να εισαχθεί στο πλαστικό μέρος και το κύκλωμα δεν μπορεί να συνδεθεί.
2. Για την υλική προετοιμασία, το μήκος του καλωδίου καθορίζει την ποσότητα του σύρματος. IE θα κάνει το μήκος του σύρματος σε MBOM. Το προσωπικό logistics θα αγοράσει τις πρώτες ύλες σύρμα ανάλογα με το μήκος του σύρματος στο MBOM και τις ανάγκες του πελάτη. Εάν το μήκος του σύρματος είναι ανακριβές, γεγονός που επηρεάζει την ποσότητα αγοράς των πρώτων υλών σύρμα, μια έλλειψη υλικών ή υπερβολικών υλικών απογραφής θα βρεθεί στην πραγματική διαδικασία παραγωγής.
3. Για τον ορισμό του εξοπλισμού, IE ορίζει κατάλληλο εφαπτομένη και πτυχωτικό εξοπλισμό σύμφωνα με διαφορετικά μήκη σύρμα. Για παράδειγμα, εάν το μήκος του σύρματος είναι περισσότερο από 4 μέτρα, η μηχανή κοπής πρέπει να είναι εξοπλισμένη με ένα ειδικό πλαίσιο επέκτασης για την επεξεργασία μακών καλωδίων. Εάν το καλώδιο ≤ Εάν 1 μέτρο πρέπει να είναι λανθάνον, πρέπει να υποβληθεί σε επεξεργασία με ένα ιδιόκτητο επιφάνεια εργασίας μικρή μηχανή προσάραξης. Λογικό μήκος καλωδίων καθιστά IE ακριβέστερη στον καθορισμό του εξοπλισμού επεξεργασίας και της τεχνολογίας επεξεργασίας.
Χρόνος που καθορίζεται από το μήκος του σύρματος
Στο στάδιο της γραμμής δείγματος, ο IE πρέπει να κάνει έναν προκαταρκτικό ορισμό του μήκους του σύρματος για την παραγωγή της γραμμής δείγματος. Στο στάδιο OTS, αφού υπάρχει επίσημος πίνακας εργαλείων, το προηγουμένως καθορισμένο μήκος πρέπει να βελτιστοποιηθεί σε συνδυασμό με την κατεύθυνση της δέσμης καλωδίων στον πίνακα εργαλείων για να εξασφαλιστεί ότι το μήκος του σύρματος είναι κατάλληλο για την επίσημη πλακέτα εργαλείου. Στα στάδια PPAP και SOP, είναι συνεχής βελτιστοποίηση καλωδίων.
Η σημασία της βελτιστοποίησης μήκους σύρματος
Η βελτιστοποίηση του μήκους του σύρματος σε όλο τον κύκλο ζωής του έργου οφείλεται στο γεγονός ότι η βελτιστοποίηση του μήκους μπορεί να επιφέρει ορατές αλλαγές στην παραγωγή της συρμάτινης ζώνης.
1. Εξοικονόμηση πρώτων υλών: IE βελτιστοποιεί το μήκος του κάθε βρόχου για να επιτευχθεί η ακρίβεια του ποσού του σύρματος. Λίγο από τη μείωση κομματιών, εάν ολόκληρη η λουρίδα καλωδίωσης υπολογίζεται συνολικά, η αποταμίευση δαπανών θα είναι ένας μεγάλος αριθμός.
Παράδειγμα: Ας υποθέσουμε ότι μια δέσμη καλωδίων αποτελείται από 400 κυκλώματα και το μήκος κάθε κυκλώματος βελτιστοποιείται κατά 30 mm. Κάθε καλωδιωδύνος εξοικονομεί 12 μέτρα. Εάν υπολογίζεται σε 0,25 γιουάν ανά μέτρο, κάθε δέσμη καλωδίων μπορεί να σώσει 3 γιουάν. Εάν η ετήσια παραγωγή είναι 50.000 μονάδες, τότε το ετήσιο καλώδιο μπορεί να εξοικονομήσει 150.000 γιουάν.
2. Αυξημένη αποδοτικότητα των χειριστών: Κατά τη συναρμολόγηση με τα ανεπιθύμητα μήκη, οι χειριστές πρέπει να ξοδεψουν το χρόνο που τακτοποιεί τα πλεονάζοντα καλώδια. Εάν τα καλώδια είναι ομαλά και δεν υπάρχουν πρόσθετα μέρη, οι περιττές ενέργειες της τακτοποίησης των καλωδίων μπορούν να αποφευχθούν, και οι χειρωνακτικές ώρες εργασίας της συνέλευσης μπορούν να σωθούν αποτελεσματικά, βελτιώνοντας με αυτόν τον τρόπο την αποδοτικότητα του προσωπικού. Στην έρευνα του IE για το χρόνο εργασίας, η δράση της διαλογής των πλεοναζόντων καλωδίων θεωρείται ως μια ενέργεια που δεν προσθέτει αξία και είναι η πρώτη ενέργεια που πρέπει να εξαλειφθεί.
Μέθοδοι και βήματα για τον ορισμό του μήκους
1: Αναλύστε σύμφωνα με τις διαστάσεις, τη ζώνη ανοχής, τη πλαστική δομή μερών, κ.λπ. Αυτός είναι ένας προκαταρκτικός ορισμός του μήκους του σύρματος. Θεωρητικός τύπος υπολογισμού:

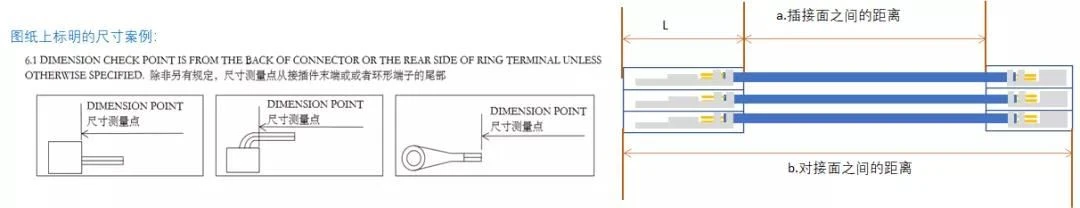
2: Απόσταση μεταξύ των σημείων μέτρησης των πλαστικών μερών:
Υπάρχουν 2 τρόποι για να επισημάνετε το μέγεθος του κλάδου στο σχέδιο της δέσμης καλωδίων:
A. Η απόσταση μεταξύ των επιφανειών ζευγαρώματος. B. Η απόσταση μεταξύ των επιφανειών ζευγαρώματος.
Συνήθως, πριν από τον υπολογισμό του μήκους του σύρματος, IE θα ελέγξει πρώτα τα σχέδια ή τα τυποποιημένα έγγραφα του πελάτη προσεκτικά για να δούμε αν υπάρχει μια περιγραφή του αν η επισημασμένα απόσταση ανήκει σε ένα ή β. Εάν δεν υπάρχει ειδική περιγραφή, ο μηχανικός προϊόντων πρέπει να επιβεβαιώσει με τον πελάτη και να δώσει έναν σαφή ορισμό. Κατά τον υπολογισμό του θεωρητικού μήκους, η απόσταση μεταξύ των σημείων μέτρησης του γενικού πλαστικού τμήματος είναι η απόσταση μεταξύ των επιφανειών ζευγαρώματος. Εάν η διάσταση που ορίζεται στο σχέδιο είναι η απόσταση μεταξύ των επιφανειών, το μήκος L του πλαστικού τμήματος θα πρέπει να αφαιρείται στον υπολογισμό.
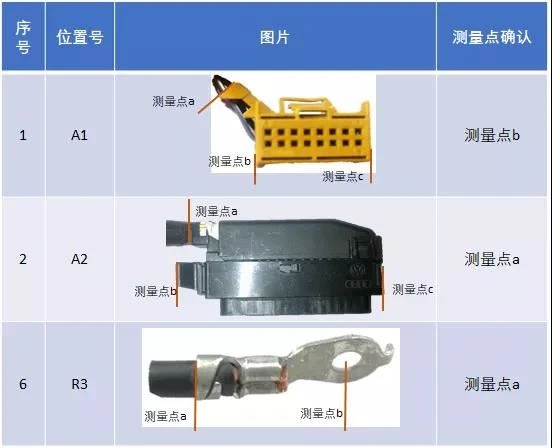
3: Σημεία μέτρησης των ειδικών πλαστικών μερών,
Αυτά τα πλαστικά μέρη λόγω της δομής ή των απαιτήσεων κατεύθυνσης τους, έτσι ώστε το σημείο μέτρησης δεν είναι το πλαστικό μέρος πισινό ή plug-in επιφάνεια με τη συνήθη έννοια. Ως εκ τούτου, πριν από τον καθορισμό του μήκους, IE πρέπει να ταξινομήσετε όλα τα σχέδια που επηρεάζουν το μήκος του σύρματος και για ειδικά πλαστικά μέρη που δεν προσδιορίζουν με σαφήνεια το σημείο μέτρησης, αφήστε τον μηχανικό του προϊόντος ή τον πελάτη να επιβεβαιώσει σαφώς ένα προς ένα. Τα σημεία μέτρησης των ειδικών πλαστικών μερών περιλαμβάνουν τις ακόλουθες περιπτώσεις:

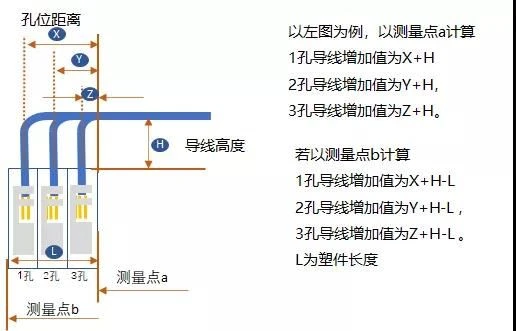
4: Όταν το πλαστικό μέρος περιέχει την κατεύθυνση εξόδου,
IE πρέπει να συλλέξει την αύξηση του μήκους καλωδίων λόγω της κατεύθυνσης εξόδου. Καθώς το έργο συσσωρεύεται, IE μπορεί να δημιουργήσει μια βάση δεδομένων της προστιθέμενης αξίας των πλαστικών μερών. Κατά τη δημιουργία αυτής της βάσης δεδομένων, δώστε προσοχή στις διαφορετικές κατευθύνσεις εξόδου του ίδιου πλαστικού μέρους και αυξήστε την αξία. Είναι διαφορετική, επομένως κατά τον καθορισμό της προστιθέμενης αξίας, πρέπει να καθορίσετε την κατεύθυνση της γραμμής. Ο τύπος υπολογισμού της προστιθέμενης αξίας: ύψος σύρματος + απόσταση οπής. Γενικά, το ύψος του σύρματος λαμβάνεται με πραγματική μέτρηση, και η απόσταση θέσης οπής μπορεί να ληφθεί με πλαστικό σχέδιο ή πραγματική μέτρηση.
5: Manufacturable αξία ανοχής
Σύμφωνα με τη ζώνη ανοχής που σημειώνεται στο σχέδιο, καθορίστε το μήκος κλάδων και το μήκος καλωδίων με τη δυνατότητα κατασκευής. Η δυνατότητα κατασκευής αναφέρεται στην ενσωμάτωση του κόστους των πρώτων υλών και των ωρών λειτουργίας, και καθορίζει το μέγεθος της καλωδίωσης που είναι εύκολο για τους χειριστές να παράγουν και είναι εντός της ανοχής. Με βάση την εμπειρία, ie διαπίστωσε ότι μετά τον καθορισμό του μήκους του κλάδου στην πλακέτα εργαλείων ως τιμή ανοχής 1/2, το μέγεθος της δέσμης καλωδίων που παράγεται από τον χειριστή στον πίνακα εργαλείων πληροί τις απαιτήσεις και δεν επηρεάζει την αποτελεσματικότητα λειτουργίας. Οι κοινές ανοχές στα γενικά σχέδια λουρί καλωδίωσης είναι οι ακόλουθες, οι οποίες χωρίζονται σε συμμετρικές ανοχές και ασύμμετρες ανοχές. Όπως φαίνεται στο παρακάτω παράδειγμα μοτίβου, η μέθοδος υπολογισμού του αντίστοιχου μήκους κλάδου στον πίνακα εργαλείων έχει ως εξής. Κατά τον υπολογισμό του θεωρητικού μήκους, προσθέστε κάθε τμήμα του σχεδίου Το μέγεθος θα πρέπει επίσης να βασίζεται σε αυτή την αρχή.
 6: Έρευνα για τη δυνατότητα κατασκευής

7: Το μήκος του καλωδίου που εισέρχεται στο πλαστικό μέρος
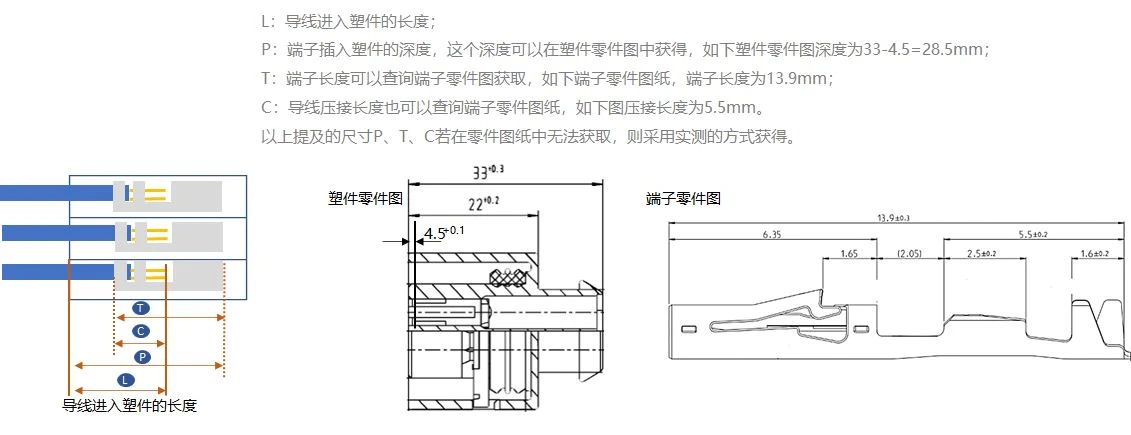
Μόνο οι διαστάσεις μεταξύ των σχημάτων των πλαστικών μερών σημειώνονται στο σχέδιο, αλλά το πραγματικό καλώδιο θα εισέλθει στο πλαστικό μέρος μαζί με το τερματικό μετά το τερματικό είναι πτυχωμένο. Το μήκος του σύρματος που εισέρχεται στο πλαστικό μέρος είναι επίσης απαραίτητο και πρέπει να συμπεριληφθεί στο θεωρητικό μήκος. IE πρέπει να καθορίσει το μήκος του σύρματος του κάθε πλαστικού μέρους (συμπεριλαμβανομένων των ακροδεκτών δαχτυλίδι) στο πλαστικό μέρος. Καθώς το έργο συσσωρεύεται, αυτό το τμήμα των δεδομένων μπορεί επίσης να δημιουργήσει μια σχετική βάση δεδομένων. Τύπος υπολογισμού: L=P-T+C
8: Υπολογισμός περιθωρίου: Το περιθώριο διαιρείται σε 2 τύπους:
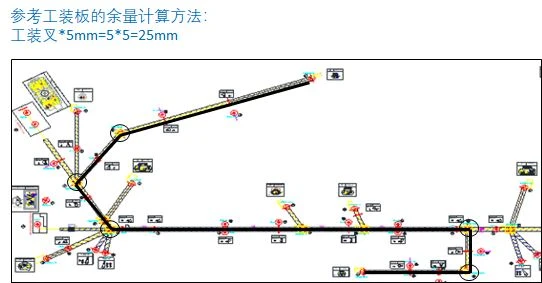
Α: Το περιθώριο που απαιτείται από τον πίνακα εργαλείων. Όταν ο χειριστής καλωδιώνει την πλακέτα εργαλείου, το πιρούνι εργαλείων υποστηρίζει το καλώδιο. Θα υπάρξουν στροφές στο μονοπάτι του καλωδίου. Κάθε στροφή θα χάσει μέρος του μήκους σύρματος. Ως εκ τούτου, όταν IE υπολογίζει το θεωρητικό μήκος, θα πρέπει να δώσει το απαιτούμενο περιθώριο για την εργαλειοποίηση του σκάφους. Η μέθοδος υπολογισμού για το περιθώριο: περιθώριο = αριθμός πιρούνια εργαλείων * 5mm, ο αριθμός των πιρούνια εργαλείων είναι ο αριθμός των πιρούνια που έχουν μετατραπεί κατά τη διάρκεια της διαδικασίας καλωδίωσης της γραμμής οδηγού. Εάν δεν υπάρχει αναφορά πίνακα εργαλείων στον προκαταρκτικό υπολογισμό, ανατρέξτε στο σχέδιο της δέσμης καλωδίων και υπολογίστε σύμφωνα με το σχέδιο της δέσμης καλωδίων: περιθώριο = σημείο κλάδου * 5 mm, τα σημεία κλάδου είναι όλα τα σημεία κλάδου μέσω των οποίων περνά η γραμμή οδηγού.

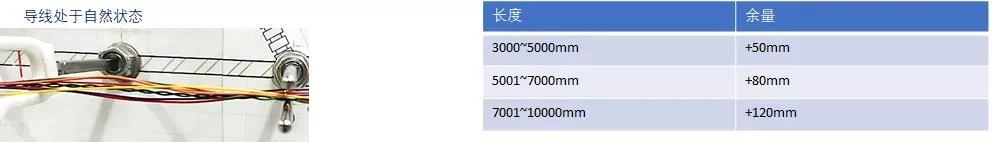
Β: Περιθώριο κατασκευής: Το καλώδιο πρέπει να είναι σε φυσική κατάσταση μεταξύ των πιρούνια εργαλείων. Εάν το καλώδιο είναι σφιχτό, το τερματικό θα τραβηχτεί μακριά ή το καλώδιο θα σπάσει όταν τυλίγει ο χειριστής την ταινία, έτσι μερικά περιθώρια κατασκευής πρέπει να καθοριστούν. Το περιθώριο κατασκευής καθορίζεται συνήθως από το μήκος του σύρματος. Ο παρακάτω πίνακας είναι για αναφορά. IE πρέπει να προσαρμοστεί ανάλογα με την πραγματική κατάσταση.
9: Πραγματική επαλήθευση:
Οι προηγούμενοι θεωρητικοί υπολογισμοί είναι μόνο εργασία μεταξύ χαρτιού και αριθμητικών στοιχείων, επομένως αποτελεί απαραίτητη σύνδεση στην πραγματική επαλήθευση. Μετά την ολοκλήρωση της παραγωγής του επίσημου πίνακα εργαλείων, όλες οι διαστάσεις και τα φωτιστικά στο διοικητικό συμβούλιο έχουν περάσει την αποδοχή του τμήματος ποιότητας, IE πρέπει να κάνει τα καλώδια σύμφωνα με τη θεωρητική τιμή μήκους, και να τακτοποιήσετε τα καλώδια ένα προς ένα στην επίσημη πίνακα εργαλείων για να ελέγξει αν το θεωρητικό μήκος είναι λογικό. Δώστε προσοχή στα ακόλουθα σημεία κατά τη διάρκεια της διαδικασίας επαλήθευσης:
-Το καλώδιο πρέπει να κρεμαστεί στο πιρούνι εργαλείων κατά τη διαδικασία της καλωδίωσης, χωρίς παραλείψεις, και η παράλειψη του πιρουνιού οδηγεί σε ανακριβή επαλήθευση
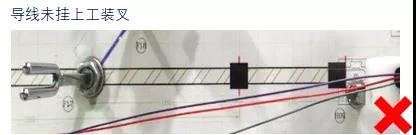
-Το καλώδιο στο σημείο του κλάδου πρέπει να πάει στη μέση του πιρούνι εργαλείων και τις εσωτερικές και εξωτερικές άκρες του πιρουνιού. Το μήκος του καλωδίου δεν είναι ακριβές
-Το καλώδιο είναι σε φυσική κατάσταση μεταξύ των διαγώνιων εργαλείων, όχι σφιχτό
-Το τερματικό πρέπει να εισαχθεί στο σωστό πλαστικό μέρος και θέση οπής, και ο προσανατολισμός είναι λάθος, με αποτέλεσμα την άκυρη επαλήθευση

10: Μετά τη βελτιστοποίηση:
Μετά από την πραγματική επαλήθευση, στην επακόλουθη διαδικασία κατασκευής της δέσμης καλωδίων, το μήκος του σύρματος βελτιστοποιείται περαιτέρω για να διαμορφώσει το βέλτιστο μήκος. Δώστε προσοχή στα ακόλουθα σημεία κατά τη βελτιστοποίηση του καλωδίου:
-Ακολουθία βελτιστοποίησης: Πρώτον, βελτιστοποιήστε το μήκος των παχιών τετράγωνων καλωδίων, αγορασμένα μέρη, θωρακισμένα καλώδια, και λανθάνον καλώδια. Λόγω της παχύτερης διαμέτρου καλωδίων, το πάρα πολύ μακρύ μήκος θα επηρεάσει άμεσα την εμφάνιση της λουρίδας καλωδίων, έτσι το μήκος πρέπει να βελτιστοποιηθεί πρώτα. Το δεύτερο είναι το καλώδιο που εμπλέκεται στο πτυχώσεις. Το μακρύ μήκος σύρματος προκαλεί τη μετατόπιση της θέσης του σημείου πτύχωσης κατά τη διάρκεια της συναρμολόγησης, η οποία επηρεάζει τη λειτουργία. Τέλος, υπάρχουν γενικά λεπτά καλώδια, πρώτα κοντά και σφιχτά καλώδια, και στη συνέχεια μακριά καλώδια, βελτιστοποιημένα ένα προς ένα.

-Μέθοδος βελτιστοποίησης: Πρώτον, όλα τα καλώδια που στον πίνακα εργαλείων και στη συνέχεια βελτιστοποιηθεί ένα προς ένα. Επειδή υπάρχει επικάλυψη μεταξύ των καλωδίων, η κατάσταση μετά την επικάλυψη είναι η πραγματική κατάσταση της ζώνης σύρματος. Η βελτιστοποίηση ενός μόνο σύρματος δεν έχει επικάλυψη, η οποία θα προκαλέσει το καλώδιο να παρεκκλίνει. Σύντομη και δύσκολο να συγκεντρωθούν. Δεύτερον, κατά τη βελτιστοποίηση, για τα καλώδια μεγάλου μήκους, κατά την αφαίρεση των υπερβολικών καλωδίων, ένα περιθώριο θα πρέπει να αφεθεί, και τα καλώδια δεν μπορούν να μειωθούν πάρα πολύ σε ένα χρόνο, με αποτέλεσμα πολύ σύντομα καλώδια που δεν μπορούν να συναρμολογηθούν. Τέλος, για ένα καλώδιο μικρού μήκους, μπορείτε να κόψετε το αρχικό καλώδιο, στη συνέχεια, να συνδέσετε το ένα άκρο του καλωδίου και, στη συνέχεια, να εξετάσετε την κατάσταση μετά τη σύνδεσή του και, στη συνέχεια, να αφαιρέσετε το συνδεδεμένο τμήμα για μέτρηση και μπορείτε να πάρετε την επιμηκυνθείσα τιμή μήκους. Το μήκος του καλωδίου είναι πιο ακριβές. Εν ολίγοις, η βελτιστοποίηση του σύρματος είναι μια σταδιακή διαδικασία, και η επιμήκυνση και η συντόμευση πρέπει να επαληθεύεται προσεκτικά.


